
安嘉.智能焊接装备 创研智造品牌全自动装配焊接检测生产线定制服务商
服务热线:400-8333-566
 微信扫码咨询
 抖音扫码关注

不确定生产线该用电阻焊还是电弧焊?正确的选择取决于接头设计、材料、产量和自动化目标。本文从实际应用角度对两种工艺进行对比,帮助你在索要设备报价或安排焊接试验之前,选对方法。
一、电阻焊与电弧焊:区别在哪里?
电阻焊和电弧焊都要用电,但用电方式不同。
在电阻焊中,电流通过工件,同时电极施加压力。接触界面处的电阻产生热量并形成焊点(焊缝)。常见工艺包括点焊、凸焊、缝焊、对焊和闪光对焊。
如需更全面的工艺概述,可参阅《什么是电阻焊?》。
关于压力、电流及常见电阻焊类型的独立技术说明,可参阅 TWI(英国焊接研究所)的电阻焊指南。
在电弧焊中,电弧在电极与工件之间产生热量。根据工艺不同,电极还可能同时提供填充金属。MIG(熔化极惰性气体保护焊)通常使用惰性保护气体,MAG(熔化极活性气体保护焊)使用活性保护气体;TIG(钨极惰性气体保护焊)和焊条电弧焊在设备与保护要求上各不相同。
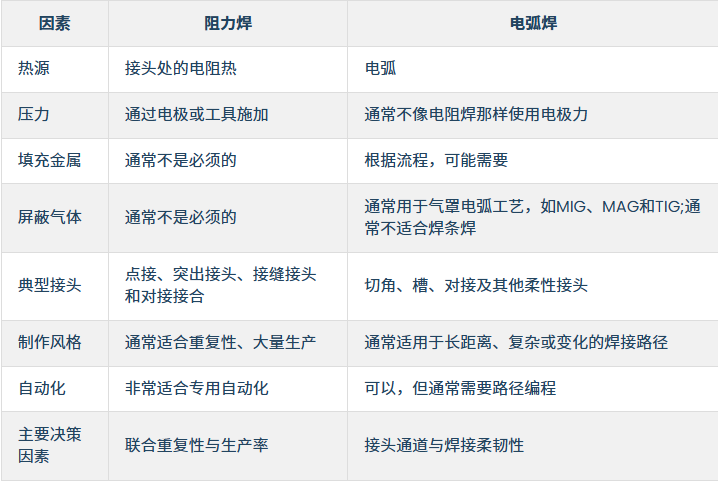
二、电阻焊与电弧焊:逐项对比
以下对比仅供入门参考。材料、厚度、接头设计和生产目标将决定最终选择。
三、电阻焊在工业生产中的应用
(一)点焊:用于搭接薄板
电阻点焊在相互独立的焊点处连接搭接板材。电极必须能从合适的方向到达接头,工件在整个焊接循环中须保持稳定。
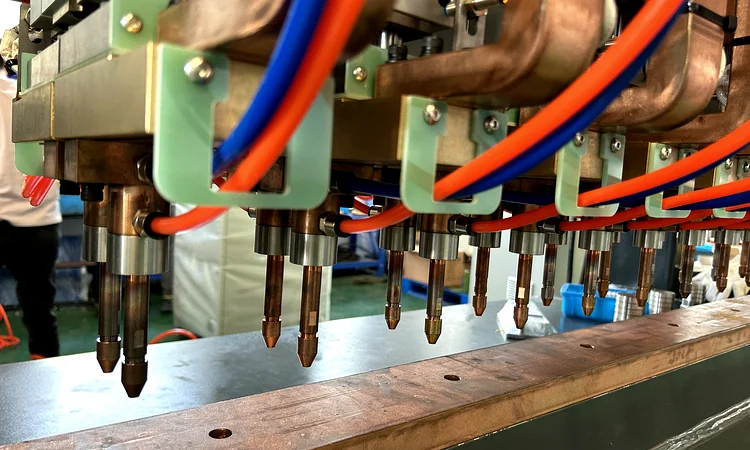
图1 金属工件上方布置多个电阻点焊电极
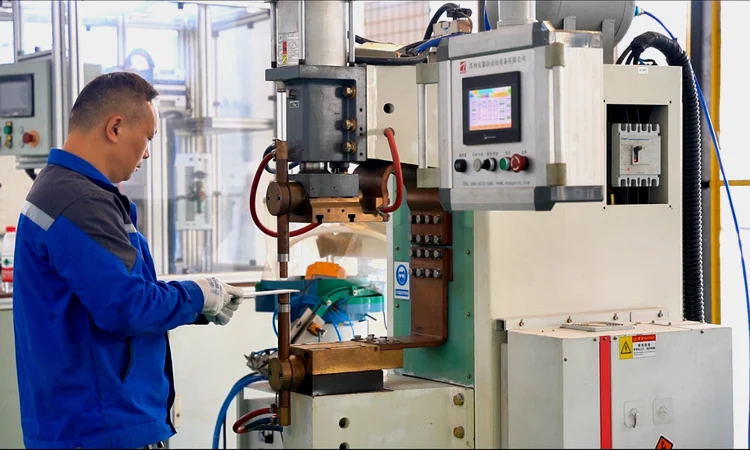
图2 操作工正在使用电阻点焊机
如需专用及定制化生产设备,可了解安嘉的点焊机产品。
当你大量生产焊接位置固定的相似零件时,这种工艺非常合适。汽车零部件、家电面板、支架和金属箱体都是常见应用。
(二)凸焊:用于螺母与多个焊点
凸焊利用一个或两个工件上预先加工出的凸点来集中电流和压力,常用于螺母、螺栓、支架、线材组件以及带有多个焊点的零件。
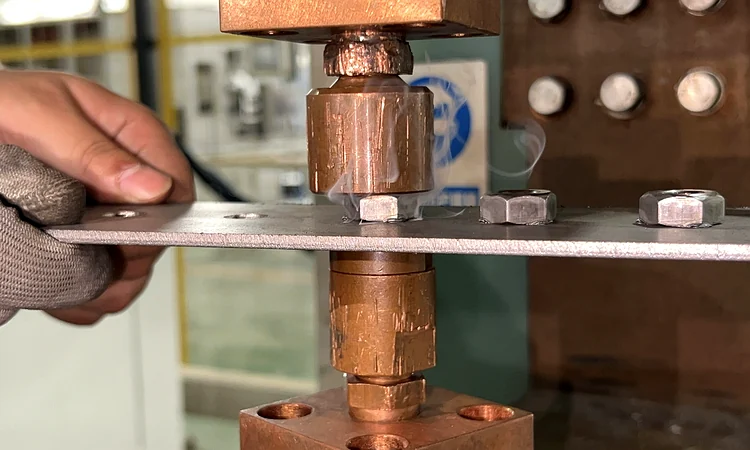
图3 凸焊机正在将螺母焊接到钣金件上
针对此类应用,可了解安嘉凸焊机。
凸点设计十分关键。如果凸点形状、电极压力或焊接规范不合适,焊接一致性就会受到影响。
(三)缝焊:用于连续密封
电阻缝焊使用旋转电极形成连续或断续焊缝。对于需要防渗漏的零件,例如油箱、容器以及一些成型钣金件,可以考虑这种工艺。
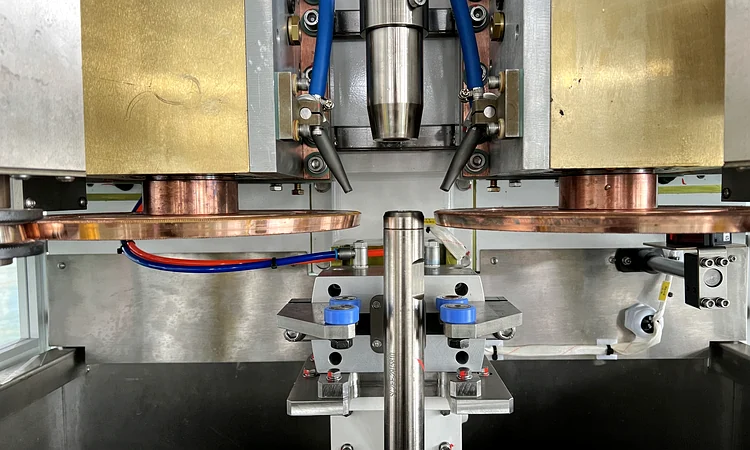
图4 配备旋转铜电极的电阻缝焊机
当产品需要可控的密封接头时,可进一步了解电阻缝焊。
工件设计必须保证电极沿整条焊缝稳定接触并受控移动。
(四)对焊:用于线材、棒材与型材
电阻对焊和闪光对焊在零件的端部进行连接,适用于线材、棒材、管材、型材以及其他端部截面相匹配的构件。
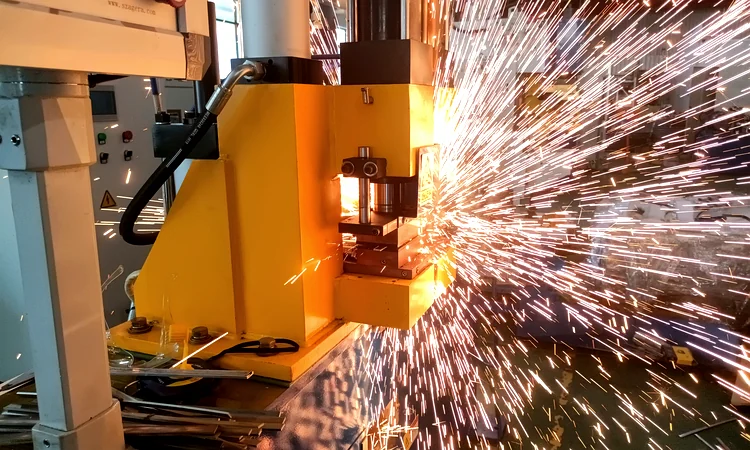
图5 闪光对焊机焊接时火花四溅
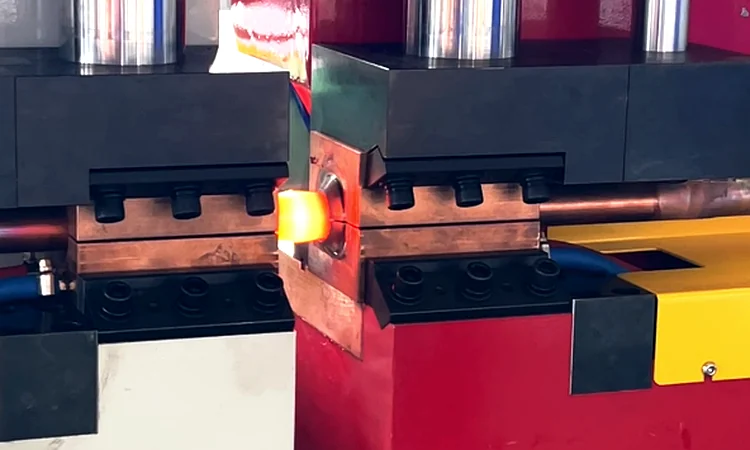
图6 电阻对焊机正在连接铜棒
典型机型配置可参阅对焊机系列。
所需机型取决于截面、材料、接头准备、闪光留量和生产节拍。
四、电弧焊在工业生产中的应用
(一)MIG / MAG 焊:用于柔性制造
MIG 和 MAG 焊使用连续送进的焊丝电极,适合较长焊缝、框架、结构件以及焊接路径多变的零件。当一台设备需要应对不同接头位置或产品设计时,这种方式往往更受青睐。
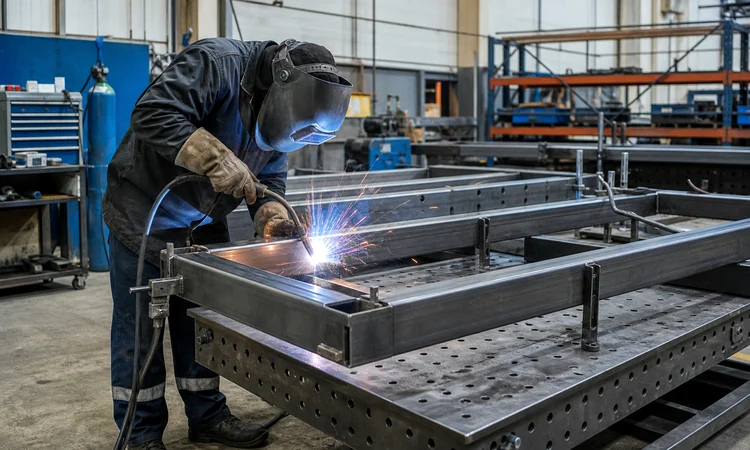
图7 在装配工作台上进行钢框架的 MIG/MAG 焊接
(二)TIG 焊:用于精密与外观要求
TIG 焊使用不熔化的钨极,必要时可另行添加填充金属。当你需要精细控制热输入、获得洁净焊缝或保证精确外观时,它很有优势。但对于重复性的点焊接头,其生产速度可能低于专用电阻焊循环。
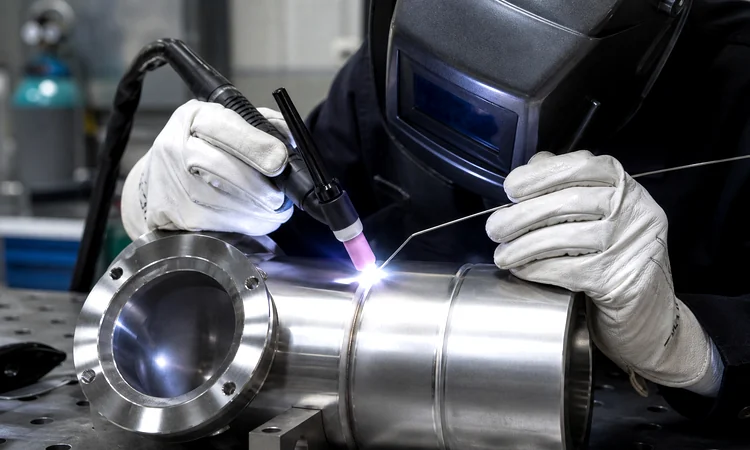
图8 TIG 焊接不锈钢管接头
(三)焊条电弧焊:用于现场作业与维修
焊条电弧焊使用带药皮的焊条,常用于维修、维护、户外作业,或设备需要在不同作业区之间转移的场合。它灵活性好,但通常更依赖焊工的技能和手工控制。
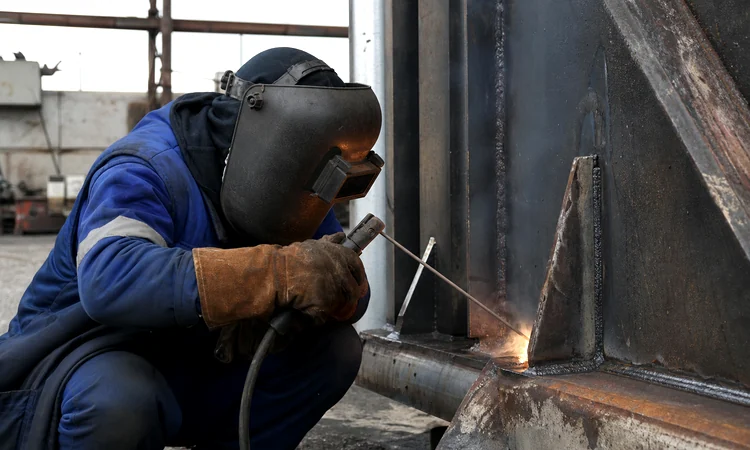
图9 焊条电弧焊(手工电弧焊)焊接结构钢接头
五、影响工艺选择的关键差异
(一)接头设计与焊接可达性
电阻焊通常需要电极能够可靠到达接头。点焊时,电极必须到达焊接位置并沿受控方向施加压力;电弧焊则可以用焊枪抵达更复杂的路径。选择工艺前,应核查接头类型、可达方向、装夹空间和夹具设计。
(二)材料类型与厚度
两种工艺都可用于多种导电金属,但效果取决于具体合金、表面状态、厚度和接头结构。钣金、线材、棒材、螺母等重复性构件常优先考虑电阻焊。铝和铜可能需要更精细的控制,因为它们的导电和导热性能会影响热量生成和电极寿命。不要只凭材料名称选择工艺,应对实际合金和厚度进行测试。
(三)焊接速度与产量
当你大量生产相似零件时,电阻焊往往很高效:专用设备可以在受控的电流、时间和电极压力下重复同一焊接循环。当产品设计频繁变化,或零件需要长焊缝、不规则焊缝时,电弧焊可能更实用;在接头路径和零件上料稳定时,自动化电弧焊也能支撑较高产量。要评估完整循环,包括上料、装夹、焊接、下料、检验和精整。
(四)自动化与重复性
电阻焊可与夹具、送料装置、机器人、传感器和自动传送系统集成。电弧焊同样可以自动化,但机器人系统需要精确的路径编程、焊枪定位、送丝和保护气体控制。选择设备前,应核查零件公差、夹具精度、上料方式和预期的产品变更。
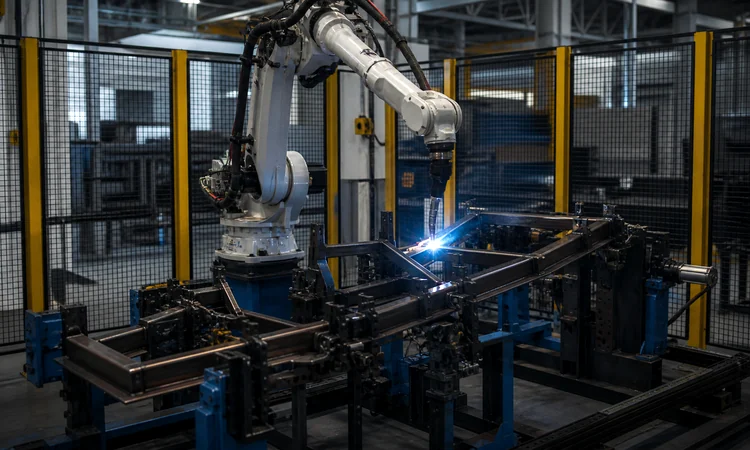
图10 用于钢框架生产的机器人电弧焊工作站
(五)设备、耗材与人工
电阻焊设备可能需要焊机、电源、电极、冷却系统、工装和控制器;电弧焊设备可能需要电源、焊枪、焊丝或焊条、保护气体、导电嘴和喷嘴。应比较综合成本,包括人工、耗材、工装、维护、能耗、检验和焊后处理。
(六)焊缝外观与焊后处理
点焊和凸焊形成局部焊点,缝焊则可形成连续或断续焊缝。在合适的应用中,这些工艺可减少长焊缝修磨的工作量,但电极压痕、凹陷、飞溅和表面变形仍需控制。电弧焊会形成可见的焊道,最终外观取决于工艺选择、焊工或机器人的控制水平、保护效果、填充金属和表面准备。
关于参数选择、电极对中、质量检查和维护的更多指导,可参阅 AWS(美国焊接学会)认证电阻焊技师(CRWT)项目。
六、什么情况下应选择电阻焊?
在以下情况下,电阻焊值得评估:
•你需要重复生产相似零件
•接头采用点焊、凸焊、缝焊或对焊
•产量较大
•你需要一致、可控的焊接循环
•工件结构便于电极到达
•你希望减少对焊丝或保护气体的依赖
•你计划使用专用夹具或自动化
当接头路径非常复杂、产品经常变化,或电极无法到达所需焊接位置时,电阻焊可能不太适合。
七、什么情况下电弧焊可能是更好的选择?
在以下情况下,电弧焊可能更合适:
•你需要长焊缝或连续焊缝
•接头形状复杂
•产品有许多变化的焊接路径
•你需要现场维修或维护能力
•你焊接的是大型结构件
•需要用一套柔性系统支撑不同产品设计
•电阻焊的电极可达性受限
最佳选择仍取决于具体的电弧焊工艺——MIG、TIG 和焊条电弧焊不能视为可以互相替代的选项。
八、如何为生产线选择合适的焊接工艺
在索要设备报价之前,请准备以下信息:
•材料类型和确切的合金牌号
•材料厚度或截面尺寸
•接头设计与焊接位置
•所需的焊缝强度、密封性或外观要求
•日产量
•产品尺寸与公差
•手动、半自动或全自动的生产目标
•可用的电力、冷却条件和厂房空间
•检验与可追溯性要求
•实际工件的照片、图纸或样品
合格的供应商应利用这些信息推荐合适的工艺,而不是简单地提供一台标准设备。
九、采购前应向焊接设备供应商确认的问题
•能否用我们的实际工件做焊接测试?
•能否确认材料和厚度的适用性?
•能否推荐电极和工装方案?
•能否说明所需的焊接规范?
•能否将设备与我们的生产线集成?
•焊接质量将如何监控?
•包含哪些维护和耗材支持?
•能否支持设备安装和操作工培训?
•所提方案的局限性是什么?
对于定制化电阻焊项目,试样测试有助于确认所提工艺、工装和设备结构是否真正符合你的生产要求。
十、常见问题
(一)电阻焊能替代 MIG 焊吗?
有时可以,但并非所有应用都适用。当工件便于电极到达、且接头为重复性的点焊、凸焊、缝焊或对焊接头时,电阻焊可能替代 MIG 焊;而对于长焊缝、复杂路径或设计多变的产品,MIG 焊可能仍然更合适。更换工艺前,应对比实际接头、材料、厚度、产量和质量要求。
(二)大批量生产时哪种工艺更快?
对于焊接位置重复的大批量生产,电阻焊通常是强有力的选择:专用设备可以精确控制电流、焊接时间、电极压力和零件定位。电弧焊也可以自动化,但复杂路径和装调要求可能增加循环时间。应评估上料、焊接、下料和检验的完整循环。
(三)电阻焊能焊接铝或铜吗?
可以,但效果取决于具体合金、厚度、接头设计、电极材料和焊接规范。铝和铜的导电、导热性高,热控制难度更大。建议在选定设备或确认生产能力之前,用实际工件做试样测试。
(四)一台电阻焊机能否加工多种产品?
当焊接位置、厚度范围和工装要求相互兼容时,一台设备可以加工多种产品,你可能需要配备可更换的电极、夹具、程序或工作站。如果产品的接头设计或材料差异很大,一台标准设备可能无法全部适用。应与供应商一起核查完整的产品范围。
(五)电阻焊需要专用工装吗?
需要。电极、夹具、压钳和零件定位直接影响焊接质量。工装必须提供稳定接触、正确压力和可重复的对中;对于自动化系统,可能还需要上下料设备。工装应围绕实际工件设计,而不是选完设备后再补加。
(六)应向焊接设备供应商提供哪些信息?
应提供材料与合金牌号、厚度、接头图纸、焊接位置、产品尺寸、日产量、要求的循环时间、质量要求和可用样品;现有工艺的照片和视频也有帮助。信息越完整,供应商越能准确地推荐工艺和设备配置。
(七)采购前有必要做试样测试吗?
当材料、接头或生产要求难以仅凭图纸评估时,强烈建议做试样测试。测试有助于确认可焊性、电极设计、工装、参数、外观和检验要求,也为你比较供应商、批准最终设备方案提供更清晰的依据。
十一、结语
对于重复性、大批量的接头,电阻焊是非常合适的选择;而电弧焊则为更长、更复杂的焊缝提供灵活性。正确的选择取决于你的工件和生产目标。欢迎把图纸或样品发给安嘉(Agera),一起探讨合适的电阻焊设备和测试方案。


 微信扫码咨询