
安嘉.智能焊接装备 创研智造品牌全自动装配焊接检测生产线定制服务商
服务热线:400-8333-566
 微信扫码咨询
 抖音扫码关注

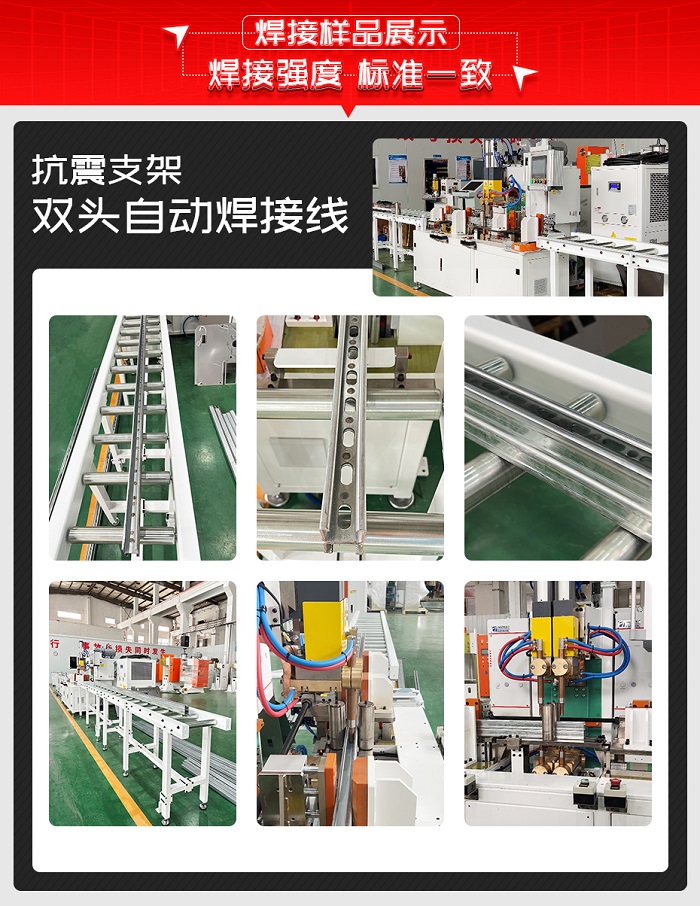
抗震支架双头自动焊接线是苏州安嘉为客户定制的自动化焊接设备,设备采用双焊头同步点焊与伺服滚筒架自动输送方案,该焊接线双头同步一次成型 2 个焊点,效率较单头提升 70% 以上,3~6 米长支架自动传送免人工挪料,插销二次定位让焊点零偏移,氧化铝铜电极破解镀锌层粘电极难题,目前设备已完成出厂调试,即将装箱发往美国。以下是当时客户找到我们的场景:
一、客户背景及痛点
TKLE是美国抗震支架行业的专业企业,产品覆盖建筑机电抗震支撑系统,服务北美商业建筑、工业厂房与基础设施项目。随着美国建筑抗震规范强制执行的推进,抗震支架订单快速增长,客户急需扩充焊接产能。客户原有生产方式以单头焊机加人工操作为主,越来越难以支撑出口订单,主要面临 4 个痛点:
1. 效率跟不上:单头焊机一次只能焊 1 个点,一根长支架几十个焊位要逐点焊接,产能远远跟不上美国订单的交期;
2. 长料输送累:3~6 米的支架又长又重,工人每焊一个点就要人工挪料、对位一次,劳动强度大,人力成本高;
3. 焊点易偏移:腰型孔本身存在制造误差,长距离传送中误差不断累计,焊接到尾部时焊点偏移,甚至直接焊进腰型孔内,造成工件报废;
4. 镀锌层粘电极:抗震支架表面镀锌层较厚,焊接时锌层极易粘结电极,工人要频繁停机打磨、更换电极,焊点一致性差,耗材与工时损耗大。
以上4点问题客户非常苦恼,一直找不到解决的办法。
二、客户对设备要求高
客户通过海外展会与行业渠道多方对比后找到安嘉。客户的诉求很直接:要一条能把 3~6 米镀锌抗震支架"自动送、焊得快、焊得准、不粘电极"的自动化焊接线,全面替代单头人工焊接。具体要求如下:
1. 焊接效率倍增:一次装夹完成双点焊接,整体焊接效率大幅提升,满足美国市场订单交期;
2. 长料自动输送:3~6 米长的支架自动夹紧传送,工人只负责上下料,不再反复挪料对位;
3. 焊点定位精准:长距离输送全过程焊点位置稳定可控,不因腰型孔误差累计而偏移,杜绝焊点焊入孔内的报废;
4. 适应镀锌材质:电极方案要适应厚镀锌层焊接,减少粘结与频繁打磨,保证焊点牢固美观、品质一致。
根据客户所提的要求,现有的设备根本无法实现,怎么办?
三、根据客户需求,研发定制抗震支架双头自动焊接线
客户找到我们后,安嘉销售工程师第一时间联合焊接工艺部、机械设计部、电气控制部召开项目评审会,针对"长料输送、双点同步、镀锌焊接"三大难点逐项论证,最终确定双头抗震支架焊接专机方案,并与客户签订《技术协议》与订货合同。
1、工艺确认:采用中频逆变直流点焊工艺(MFDC),设备型号 AZDB-130*2,双焊头各由一套 130KVA 中频直流变压器(非晶钢片、环氧浇注、水冷)独立驱动,最大短路电流 38KA,最大焊接压力 7000N,焊接时间 5 秒/2 焊点;逆变电源工作频率 1KHz,输出平直直流,热影响区小、飞溅小、焊点成型美观,较交流焊机节能约 30%。
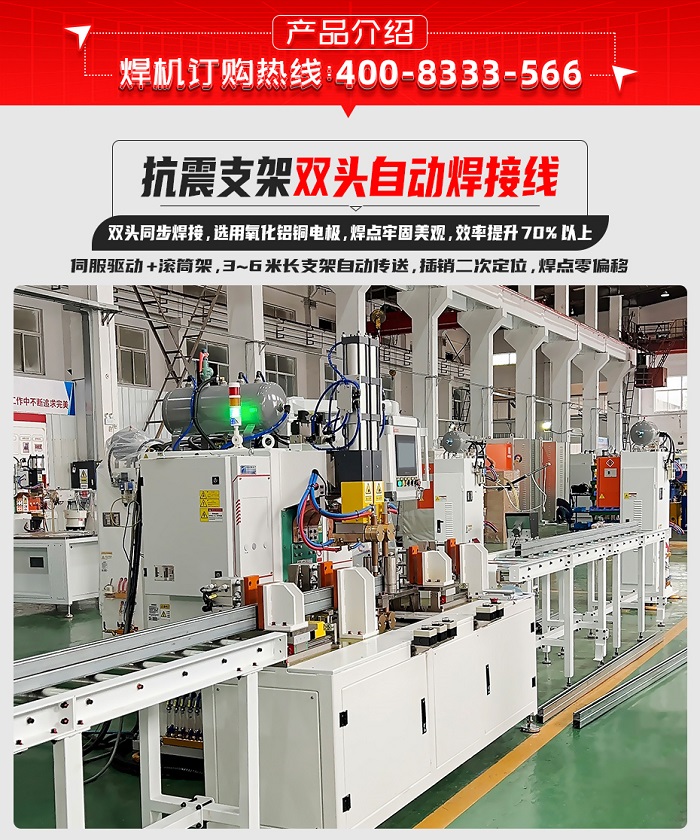
2、焊接方案:焊接主机采用箱体式 C 型加强机身居中布置,两侧配置滚筒架组成输送流水线;伺服驱动夹紧机构自动传送 3~6 米长支架,到位后双焊头同步下压,一次成型 2 个焊点,焊接时间 5 秒/2 焊点;针对腰型孔误差累计问题,在伺服传送的同时增设插销机构,插入腰型孔进行二次机械定位,从源头消除偏移;电极选用氧化铝铜材质,抗锌层粘结;整机配威纶通触摸屏,可存储多组焊接参数,具备电流超限、气压不足、水压不足多重报警停机保护。
3、整站设备方案优势:
1.双头同步焊接,一次成型2点,效率提升70%以上
双焊头同时对相邻两个焊位放电焊接,对比原单头逐点焊接方式,整体效率提升70%以上,客户的订单交货能力随之翻倍;
2.伺服驱动+滚筒架,3~6米长支架自动传送
伺服夹紧机构配合滚筒架自动输送长支架,工人只需上下料,告别"焊一点、挪一次"的重体力作业,省时省力;
3.插销二次定位,消除腰型孔累计误差,焊点零偏移
伺服传送到位后插销插入腰型孔二次定位,长料从头焊到尾位置始终精准,杜绝焊点偏移与焊入孔内的报废;
4.氧化铝铜电极,破解镀锌层粘电极难题机
针对厚镀锌层工况选用氧化铝铜电极,抗粘结性能优异,大幅减少停打磨与更换频次,焊点一致性显著提升;
5.双中频逆变直流电源输出稳定,节能约30%
双中频逆变直流电源输出稳定,焊点牢固美观、热影响区小,较传统交流焊机节能约30%,长期运行电费成本更低。
4、交货期:35 个工作日。
双方于 2026 年 7 月正式签订《技术协议》与订货合同,项目进入设计制造阶段。
四、快速设计、按时交货、专业的售后,得到客户的好评!
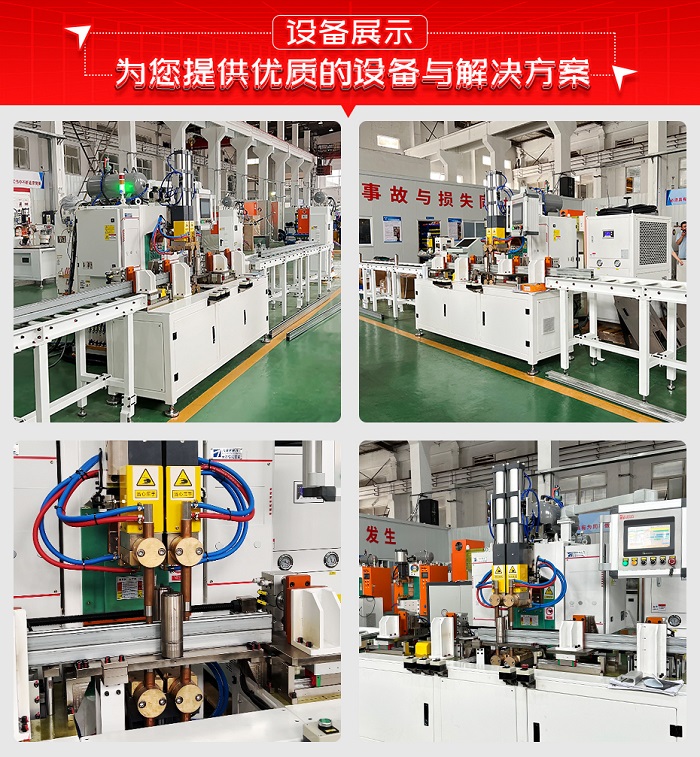
项目启动后,安嘉第一时间召开项目启动会,锁定设计、采购、装配各节点,依托 ERP 排程全程管控,35 个工作日内完成整条焊接线的制造与出厂联调,双头同步精度、输送节拍、插销定位动作全部验证合格后,设备拆解装箱发往美国。
设备交付的同时,安嘉提供完整的调试与培训服务支持,并帮助客户建立完善的生产工艺文件与焊接参数规范,让美国工厂快速上手;整机质保一年,质保期内非误操作引起的故障由安嘉无偿提供服务与材料更换。
设备投产后,困扰客户已久的长料焊接难题迎刃而解:双头同步让焊接效率提升 70% 以上,插销二次定位让整根支架焊点零偏移,氧化铝铜电极让镀锌层焊接不再频繁停机打磨,出口订单的交付能力与客户在美国市场的竞争力同步提升。
五、满足您的定制要求是安嘉的成长使命!
客户是我们的导师,您需要焊接什么材质的产品?需要什么焊接工艺?什么焊接要求?需要全自动的、半自动的、还是流水线?请尽管提出来,安嘉都可以为您"研发定制"。


 微信扫码咨询