
安嘉.智能焊接装备 创研智造品牌全自动装配焊接检测生产线定制服务商
服务热线:400-8333-566
 微信扫码咨询
 抖音扫码关注

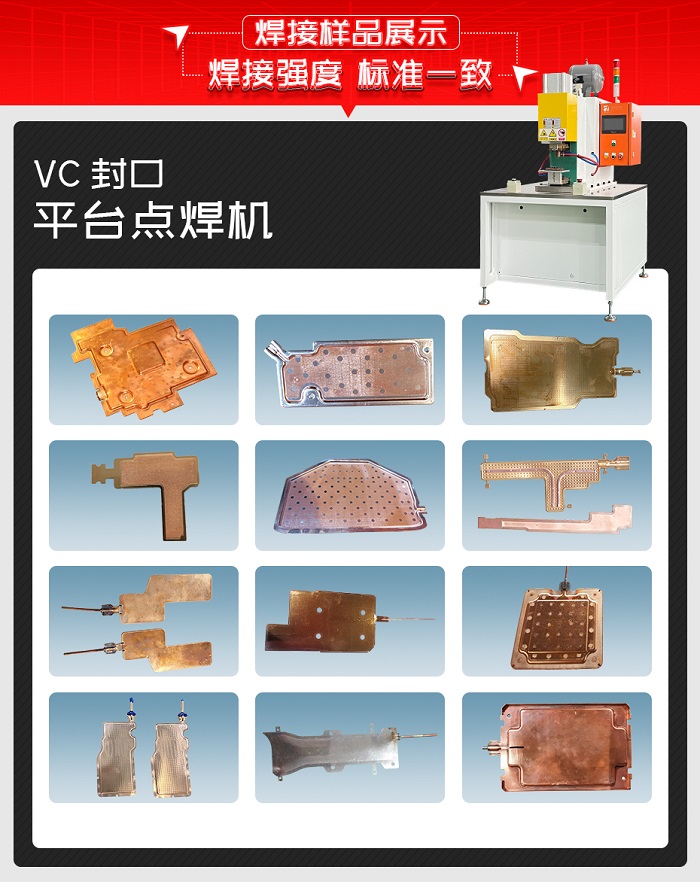
VC封口平台点焊机是苏州安嘉为客户量身定制点焊机,设备采用中频逆变直流焊接技术,在一台立式平台机上完成VC均热板壳体封口、注液口封口两道关键密封工序,一次装夹、顺序焊接,有效解决客户封口慢性漏气、薄壁易塌陷过烧、封口品质不稳定等行业痛点。以下是当时客户找到我们的场景:
一、客户背景及痛点
ZJYJZY是制冷空调设备、微模块数据中心、光通信及云计算设备,是国内数据中心热管理领域的重要厂商之一。随着算力芯片功耗持续攀升,VC均热板(Vapor Chamber)作为服务器、高功率算力模组的核心散热部件需求量快速增长,公司专门布局了面向数据中心的中大型VC均热板产线。
本机焊接工件为VC铜网点焊组件——铜网点焊固定已在前道工序完成,流转到本工序的工件壳体内部已铺好铜网毛细结构,本设备专攻最关键的密封焊接。与手机等消费电子超薄VC不同,数据中心VC尺寸更大、铜壳体壁厚在1.0~2.0mm之间,内部为高真空腔体,封口一旦出问题,整块VC直接报废。客户原有的封口方式暴露出以下问题:
1.两道封口分散作业,反复装夹一致性差:壳体封口与注液口封口原本分散在不同设备、由不同工人分工完成,工件反复周转、多次装夹,定位基准不统一,效率低且两道封口质量难以追溯;
2.封口慢性漏气,是最致命的报废项:紫铜导热快、储热弱,壳体封口和注液口封口容易出现“表面焊好、内部未熔合”的假性封口,残留微小气孔,初期检漏合格、使用中慢慢进气,真空度衰减导致散热失效;
3.薄壁封口易塌陷、鼓包、过烧:1.0~2.0mm薄铜壳中空无支撑,焊接压力过大或瞬时硬压会造成端口塌陷、板面鼓包,热量过高、高温停留过久又会导致封口发黑过烧、表层变脆,甚至压伤壳内铜网毛细结构;
4.封口品质波动大、依赖熟练焊工:老设备焊接参数受电网波动影响,电极磨损后电流、压力分布不均,批量封口质量时好时坏,综合良率长期低于90%;熟手培养周期长、招工难,封口产能跟不上订单。
以上问题客户非常苦恼,一直找不到合适的解决方案。
二、客户对设备要求高
客户的核心诉求可以归纳为两点——封口绝对不能漏、薄壁绝对不能伤。要在一台设备上依次完成壳体封口和注液口封口,焊接成品良率稳定达到99%以上,同时保证腔体气密性和外观质量,普通工人经简单培训即可操作。基于以上痛点,客户提出以下设备定制要求:
1.焊接品质要求:焊接成品良率≥99%,壳体封口和注液口封口熔合致密、保压检漏100%合格,杜绝假性封口和后期慢性漏气;
2.工艺集成要求:一台设备依次完成壳体封口、注液口封口两道密封焊接,一次装夹定位、顺序焊接,不漏焊、不错位,减少工件周转;
3.热影响与外观要求:适配1.0~2.0mm薄壁铜壳体,热影响区小,不焊穿、不塌陷、不鼓包、不发黑,不压伤壳内铜网毛细结构,焊后封口表面平整、无堆高;
4.效率与操作要求:焊接压力、电流可调范围宽且参数可存储调用,兼容多规格产品快速换型,普工即可操作,设备可长时间连续稳定生产。
根据客户所提的要求,现有的标准设备根本无法满足,怎么办?
三、根据客户需求,研发定制VC封口平台点焊机
根据客户所提各项要求,公司研发部、焊接工艺部、销售部共同召开了新项目研发会议,一起探讨工艺、结构、馈电方式、检测和控制方式,列出关键风险点,并逐个做出了解决方案,确定了基本方向和技术细节如下:
1. 工艺确认
苏州安嘉技术团队与ZJYJZY工艺人员进行多轮技术交流,针对壳体周边封口、注液口封口两种不同密封要求分别做专项打样测试,反复调整焊接电流、焊接时间、焊接压力及加压时序,最终确认各封口工序最佳参数:封口熔合致密、金相切开无气孔和未熔合,保压检漏全部合格,同时确保封口强度、外观质量及壳内毛细结构完好,均达到客户要求。
2. 焊接方案
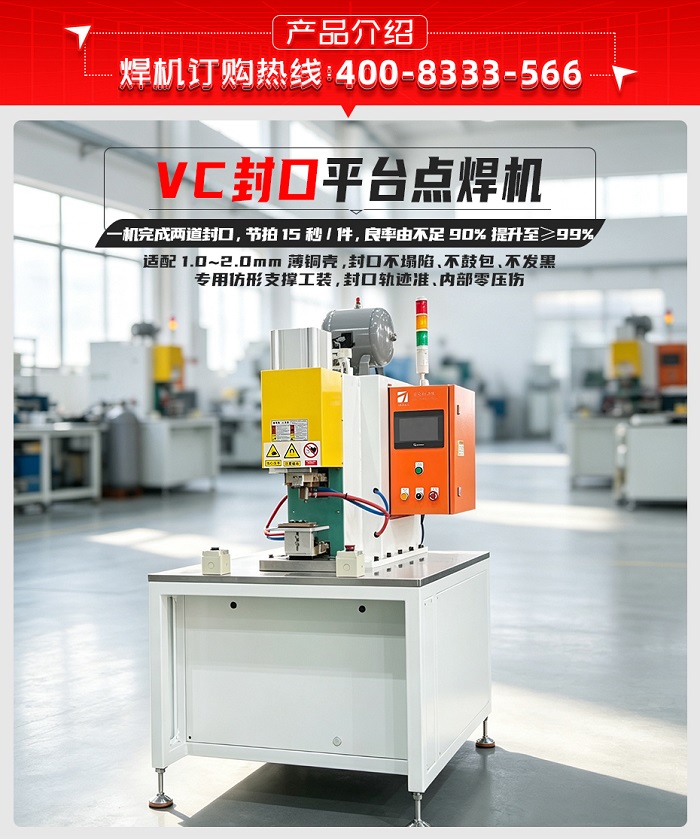
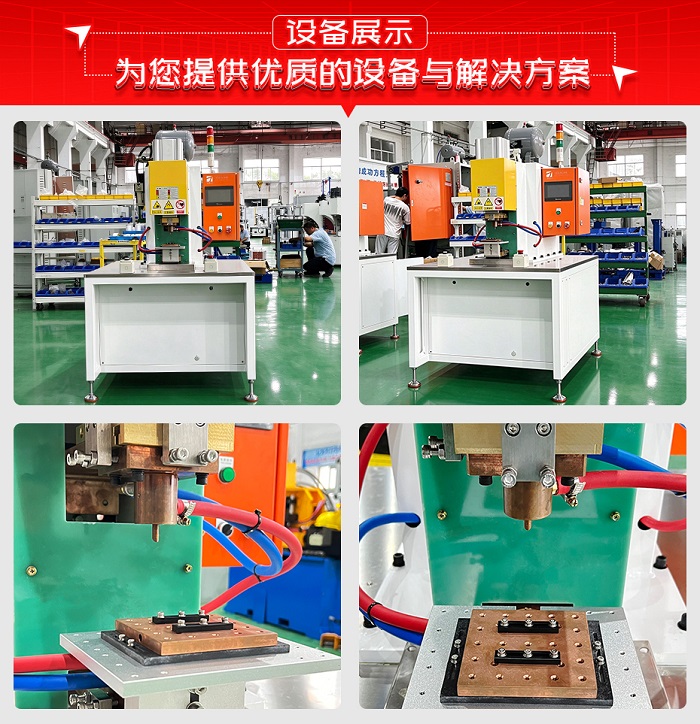
采用立式平台焊机整体架构,单焊头配气缸加压,配合平台定位工装实现工件一次装夹、焊头按程序顺序走位,依次完成壳体周边封口、注液口封口两道密封焊接。设备主体采用130KVA中频逆变直流焊接电源,焊接时间毫秒级控制,次级直流输出、阻抗小、热量集中稳定;配备专用快换封口工装与仿形支撑电极,兼顾壳体大封口面和注液口小封口点的不同需求,并配置独立水冷冷却系统保障连续生产。
3. 整站设备方案优势
1)一机完成两道封口,一次装夹,约省2人、节拍15秒/件
单焊头顺序完成壳体与注液口封口,一次装夹、统一基准,免多机周转;单人即可看管整机,约省2名操作人员,综合节拍稳定在15秒/件以内;
2)130KVA中频逆变毫秒级控热,良率由不足90%提升至≥99%
毫秒级控热,电流不受电网波动影响,消除紫铜“假性封口”和微小气孔;壳体与注液口封口熔合致密、保压检漏100%合格,良率由不足90%提升至99%以上,杜绝慢性漏气报废;
3)气缸无极调压,薄壁不塌不鼓
配多段加压时序(整平-稳压-带压冷却),适配1.0~2.0mm薄铜壳,封口不塌陷、不鼓包、不发黑;无外部填丝、焊后无堆高,表面平整光滑;
4)专用仿形支撑工装,封口轨迹准、内部零压伤
仿形电极从壳内均匀托撑,壳体大封口面与注液口小封口点连续精准、不漏焊不偏移,不压伤内部铜网结构,保住散热性能;
5)独立水冷+配方一键调用,连续生产稳、换型快
持续水冷使设备长时间连续作业参数稳定;电流、时间、压力配方按规格存储、触摸屏一键调用,兼容多规格快速换型,普工简单培训即可上岗。
4. 交货期:30工作日
安嘉把上述技术方案、细节和ZJYJZY详细讨论,最终双方达成一致后签订了《技术协议》,作为设备研发设计、制造、验收的标准。
四、快速设计、按时交货、专业的售后,得到客户的好评!
在确定设备技术协议、签订合同后,安嘉的项目经理第一时间召开生产项目启动会,确定了机械设计、电气设计、机械加工、外购件、装配、联调时间节点和客户来厂预验收、整改、总检和交货时间,并通过ERP系统有序地排发各部门工单、督促跟进各部门的工作进程。
30个工作日后,定制的VC封口平台点焊机经过老化试验完工。设备随机提供设备操作手册、维护手册和出厂检测报告,安嘉专业售后工程师在客户现场完成安装调试,并对操作人员进行技术、操作、维护培训,教会为止。
设备正常投入生产并全部达到客户验收标准,焊接成品良率≥99%。整机质保期不少于1年,自验收合格之日起算,质保期内免费维修和更换故障部件。客户对设备的实际生产和封口效果非常满意,帮他们解决了封口漏气难题、改善了产品品质、节省了人工成本、提升了产能,给予苏州安嘉极大的认可和好评!
五、满足您的定制要求是安嘉的成长使命!
客户是我们的导师,您需要焊接什么材质的产品?需要什么焊接工艺?什么焊接要求?需要全自动的、半自动的、还是流水线?请尽管提出来,苏州安嘉都可以为您“研发定制”。


 微信扫码咨询